一、Geteilt nach Rohrdurchmesser
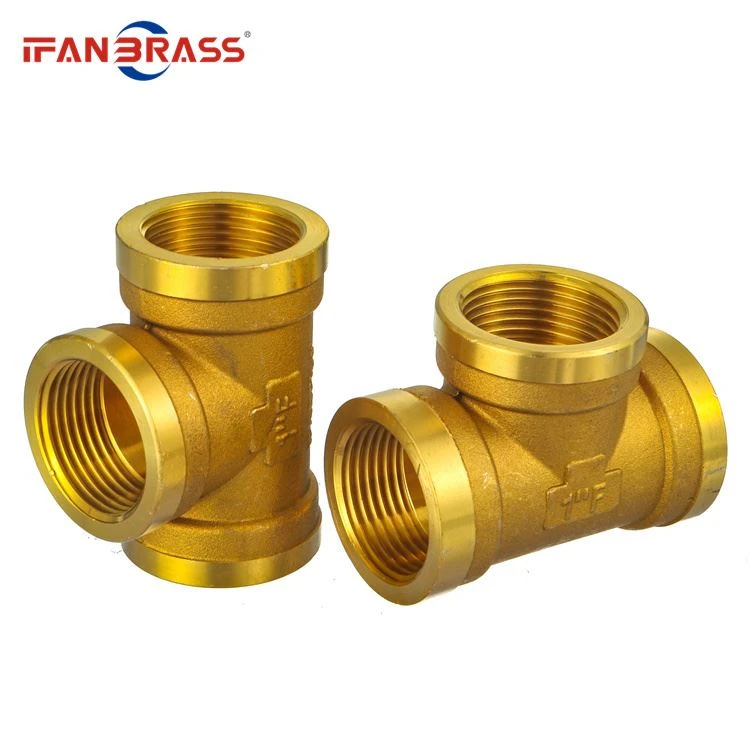
Die Verbindungsenden der T-Stücke mit gleichem Durchmesser sind alle gleich groß; die Hauptrohre der Reduzier-T-Stücke haben die gleiche Größe, während die Abzweigrohre kleiner sind als das Hauptrohr.
二、Aufgeteilt nach Prozess
1. Hydraulisches Ausbeulen
Das hydraulische Aufwölben des T-Stücks ist ein Umformverfahren, bei dem das Abzweigrohr durch den axialen Ausgleich des Metallmaterials aufgeweitet wird. Das Verfahren besteht darin, mit einer speziellen hydraulischen Presse Flüssigkeit in den Rohrrohling mit dem gleichen Durchmesser wie das T-Stück einzuspritzen. Die beiden horizontalen Seitenzylinder der hydraulischen Presse synchronisieren die Zentrierbewegung zum Extrudieren des Rohrrohlings. Nachdem der Tubenrohling zusammengedrückt wurde, wird das Volumen kleiner und der Flüssigkeitsdruck steigt, wenn das Volumen der Tube kleiner wird. Wenn der zum Aufweiten des Dreiwege-Abzweigrohrs erforderliche Druck erreicht ist, fließt das Metallmaterial unter der Doppelwirkung des Seitenzylinders und des Flüssigkeitsdrucks im Rohrrohling entlang des Innenhohlraums der Form, um das Abzweigrohr aufzuweiten.
Der hydraulische Ausbauchungsprozess des T-Stücks kann gleichzeitig ausgeführt werden, und die Produktionseffizienz ist hoch; die Wandstärke des Hauptrohres und die Schulter des T-Stücks werden erhöht. Aufgrund der großen Tonnage an Ausrüstung, die für den hydraulischen Ausbauchungsprozess von nahtlosen T-Stücken erforderlich ist, wird es in China hauptsächlich für die Herstellung von T-Stücken mit einer Standardwandstärke von weniger als DN400 verwendet. Die anwendbaren Umformmaterialien sind kohlenstoffarmer Stahl, niedriglegierter Stahl und rostfreier Stahl mit einer relativ geringen Neigung zur Kaltverfestigung, einschließlich einiger Nichteisenmetallmaterialien wie Kupfer, Aluminium und Titan.
2. Heißpressumformung
Das Heißpressformen von T-Stücken dient dazu, den Rohrrohling, der größer als der Durchmesser des T-Stücks ist, auf die Größe des Durchmessers des T-Stücks abzuflachen.
3. Kaltgezogenes T-Stück
Öffnen Sie ein Loch im gedehnten Abzweigrohr; der Rohrrohling wird erhitzt, in das Formwerkzeug eingelegt und das Stanzwerkzeug für das gestreckte Abzweigrohr wird in den Rohrrohling eingebaut; der Rohrrohling wird unter Druckeinwirkung radial gestaucht und der Rohrrohling in radialer Richtung gestaucht. Während des Prozesses fließt das Metall in Richtung des Abzweigrohres und bildet das Abzweigrohr unter der Streckung der Matrize. Der gesamte Vorgang wird durch das radiale Zusammendrücken des Rohrrohlings und den Streckvorgang des Abzweigrohres gebildet. Anders als beim hydraulisch gewölbten T-Stück wird das Metall des heißgepressten T-Stücks durch die radiale Bewegung des Rohrrohlings ausgeglichen, man spricht daher auch vom radialen Ausgleichsverfahren.
Da das T-Stück nach dem Erhitzen gepresst wird, wird die Tonnage der für die Materialumformung erforderlichen Ausrüstung reduziert. Heißgepresstes T-Stück hat eine breite Anpassungsfähigkeit an Materialien und ist für kohlenstoffarmen Stahl, legierten Stahl und Edelstahl geeignet; insbesondere bei T-Stücken mit großem Durchmesser und dickerer Rohrwand wird dieses Umformverfahren meist verwendet.
三、Geteilt nach Material
Kohlenstoffstahl, Stahlguss, legierter Stahl, Edelstahl, Kupfer, Aluminiumlegierung, Kunststoff, Argon-Auslaugung, PVC usw.
四、Aufgeteilt nach Produktionsmethode
Topping, Pressen, Schmieden, Gießen usw.
五、Unterteilt nach Herstellungsstandards
Nationaler Standard, elektrischer Standard, chemischer Standard, Wasserstandard, amerikanischer Standard, deutscher Standard, japanischer Standard, russischer Standard usw. wie folgt: GB/T12459-2017, ASME B16.9, SH3408, SH3409-96, SH3410-96 , HG/ T21635, DL/T695, SY/T 0510, DIN 2615.