

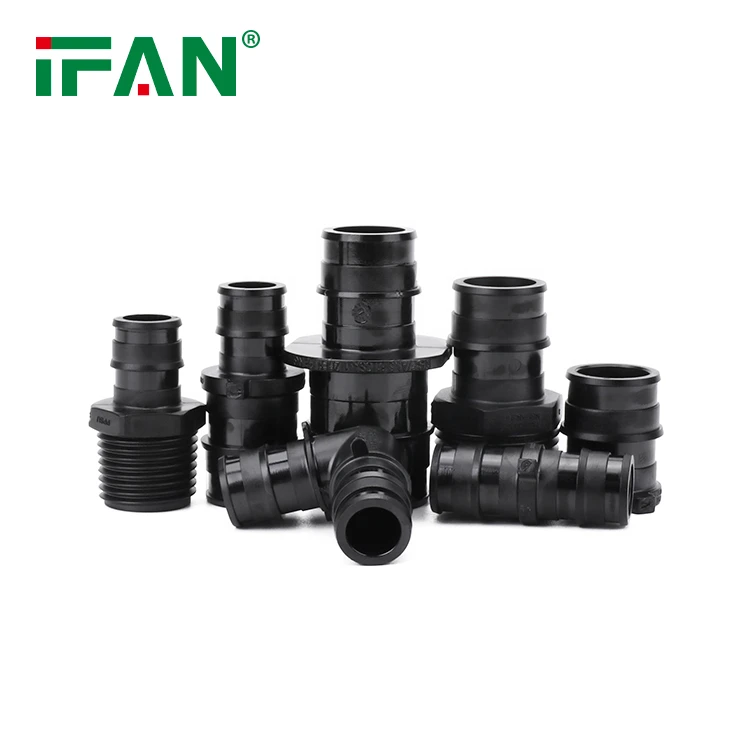


1. Mechanische Konfiguration und Verbindungsstruktur
Die IFAN-Schnellverbindungs-PEX-Schleifstoffe sind mit einem Mehrkomponentenkörper mit primärem Einsatz, Dichtring und äußerer Schiebedülle konstruiert. Die Struktur ist für die lineare Ausdehnung ausgelegt, bei der das PEX -Rohr erweitert wird und die anpassende Hülle zu einem mechanischen Schloss rutscht. Der Einsatzkörper umfasst Doppel-O-Ringe und Halterkämme, um die Versiegelungsintegrität zu verbessern. Abmessungen folgen ISO 15875-5 und ASTM F877 -Kompatibilität, um die standardisierte Anpassung über verschiedene PEX -Rohrhersteller zu gewährleisten. Die Ausrichtung der Komponenten wird während der Baugruppe verifiziert, um die Konzernie und die Einfügungstiefenverträglichkeiten zu erfüllen.
2. Zusammensetzung und Zertifizierung von Grundmaterialien
Die Armaturen werden hauptsächlich aus CW617N geschmiedetem Messing oder PPSU (Polyphenylsulfon) für nicht-metallische Varianten hergestellt. Messing Rohstoffe sind pro EN 12165 zertifiziert, wobei die Elementaranalyse die Einhaltung der Anforderungen an Trinkwasser bestätigt. PPSU-Teile werden unter Verwendung von jungfräulichem Harz mit thermischer und chemischer Resistenz geformt, das durch DSC (Differential-Scan-Kalorimetrie) und FTIR (Fourier-Transform-Infrarotspektroskopie) verifiziert wurde. Alle Materialchargen sind für Rückverfolgbarkeit und Qualitätskonformance protokolliert. Messingkomponenten werden nach dem Versagen geglüht, um die Restspannung und die Bearbeitungsverzerrung zu verringern.
3. Oberflächenbeschaffung und Plattierbehandlung
Bei Messingbeschlägen wird durch elektroplierendes oder mechanisches Polieren ein Oberflächenfinish aufgetragen. Nickel- oder Chrombeschichtschichten reichen von 8 bis 15 µm, verifiziert durch Wirbelstrombeschichtungsdicke. Die Oberflächenrauheit wird bei RA weniger als 1,6 µm gehalten, um ein reibungsloses Ausfall mit Rohroberflächen und minimale Reibung während der Installation zu gewährleisten. PPSU-Armaturen sind mit Formreinigung und antistatischer Behandlung abgeschlossen. Salzspray -Tests pro ISO 9227 werden an plattierten Armaturen durchgeführt, um die Korrosionsbeständigkeit unter ausgedehnter Exposition zu validieren.
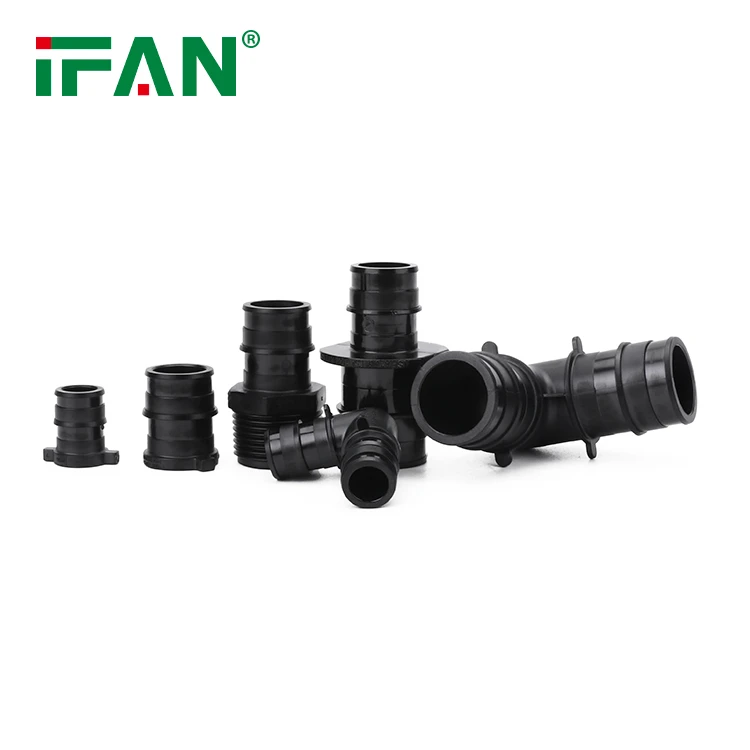
4. O-Ring-Versiegelungssystem und Elastomerspezifikationen
Jede Anpassung enthält doppelte EPDM-O-Ringe, die in vorgefertigten Rillen am Einsatzkörper positioniert sind. Die O-Ringe entsprechen den Anforderungen an die Elastomer-Dichtungen und sind gegen thermisches Zyklus, chloriertes Wasser und mechanische Komprimierung resistent. Die Härte wird unter Verwendung von Shore A Durometern getestet, wodurch die Werte zwischen 70 und 80 abzielen. Kompressions -Set -Tests und Dehnung bei der Pause werden gemäß ASTM D395- bzw. D412 -Standards durchgeführt. Die O-Ringe werden vor der Montage auf die O-Ringe angewendet, um die Rohrinsertion ohne Beschädigung zu erleichtern.
5. Schiebedulen- und Retentionskraft schieben
Die äußere Gleithülse wird je nach Produktvariante aus Edelstahl- oder Aluminiumlegierung hergestellt. Der Innendurchmesser wird genau so bearbeitet, dass sie dem Außendurchmesser des erweiterten Rohrs entsprechen und nach der Positionierung fester axialer Retention sorgt. Hülsenenden werden abgeschrägt, um die Gleitbewegung während der Verbindung zu erleichtern. Axiale Kraftstests bestätigen, dass die Hülse das Rohr unter Druck- und Wärmeausdehnungsbedingungen sicher hält. Mechanische Tests werden durchgeführt, um die Insertionskraft, den Auszugsbeständigkeit und die anhaltende Belastungskapazität über die Temperaturzyklen zu messen.
6. Dimensionstoleranzen und Austauschbarkeit
Alle kritischen Abmessungen-insertierenden ODs, O-Ring-Rillentiefe, Hülsen-ID und Anpassungslänge sind in ± 0. 05 mM Toleranzen bearbeitet oder geformt. Zur Validierung werden digitale Bremssättel und Koordinatenmessgeräte (CMMs) verwendet. Die Armaturen sind so ausgelegt, dass sie mit PEX-Rohren kompatibel sind, die an ISO 15875 und ASTM F876 entsprechen, um die systemweite Austauschbarkeit zu ermöglichen. Die Armaturen werden unter Verwendung von Messwerkzeugen und Paarungsteilen von Herstellern von Drittanbietern getestet, um die Kompatibilität und Leistungskonsistenz mit Kreuzbrand zu gewährleisten.
7. Hydrostatischer Druck und Leckagestests
Jede IFAN-Schnellverbindung von PEX-Schleifen ist bei 1,5 × dem Nennleistungdruck einem hydrostatischen Drucktest unterzogen. Typische Testwerte erreichen 10 Minuten unter sauberen Wasserbedingungen 20 bar. Die Leckinspektion wird durch visuelles Eintauchen und Luftdrucktests mit Blasenerkennung durchgeführt. Die Tests auf dem Stapelebene umfassen eine Hochdruck-Burst-Überprüfung, bei der die Ausstattung den Ausfalldruckschwellen über 50 bar überschreiten muss. Die Dokumentation wird aufgezeichnet und mit Produktionsstapel -IDs verknüpft.
8. Bewertung des Wärmeleit- und Alterungsresistenzes
Um die Leistung unter verschiedenen Umgebungsbedingungen zu gewährleisten, sind die Armaturen den thermischen Zyklusstests zwischen -20 Grad und 95 Grad ausgesetzt. Jeder Zyklus enthält einen Druckwasserfluss durch die Anpassung über ein definiertes Zeitintervall. PPSU- und Messingkomponenten werden auf dimensionale Veränderung, Verfärbung und Versiegelungsintegrität nach dem Zyklus inspiziert. Zusätzliche Alterungstests umfassen die UV -Exposition für Polymerteile und Salzspray -Ausdauer für plattierte Komponenten. Die Ergebnisse werden gemäß ISO 19893 und ASTM F876 bewertet.
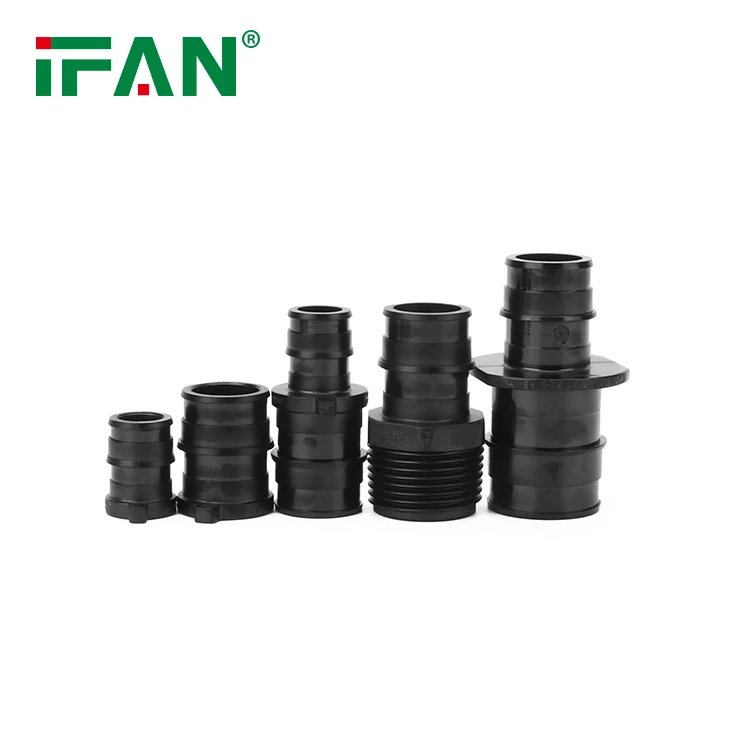
9. Qualitätskontrolle der Montagelinie und Inline -Inspektion
Die Anpassungsproduktion umfasst mehrere Kontrollpunkte für Qualitätskontrolle in der Qualitätskontrolle. Dazu gehören visuelle Inspektion bei Oberflächendefekten, dimensionale Validierung und Bestätigung der O-Ring unter Verwendung von Maschinenaufenthaltssystemen. Nach der Nachnahme werden 100% der Armaturen funktional auf interne Blockade und Konzentrik überprüft. Drehmomentsensoren werden verwendet, um die Enge von vorangestellten Komponenten wie Ärmel oder integrierte Adapter zu überprüfen. Die Betreiber befolgen Standardbetriebsverfahren (SOPs), und Inspektionsdaten werden für die Rückverfolgbarkeit im ERP -System protokolliert.
10. Verpackung, Kennzeichnung und Produktverfolglichkeit
Fertige Armaturen werden gereinigt, getrocknet und in einzelnen Fächern oder versiegelten Beuteln gepackt, um Kontaminationen oder Verformungen während des Transports zu verhindern. Jedes Paket enthält Beschriftungen, die die Teilnummer, den Materialtyp, die Druckklasse und den Produktionsgrundcode anzeigen. QR -Codes Link zu digitalen Zertifikaten und Produkthandbüchern. Speicheranweisungen, Temperaturbereiche und Installationsanleitungen werden eindeutig für die Transparenz der Lieferkette gedruckt. Der Verpackungsprozess von IFAN folgt ISO 9001: 2015 -Verfahren, um die Rückverfolgbarkeit vom Rohstoff bis zum endgültigen Versand zu gewährleisten.
Schlussfolgerung: Herstellung Präzision und technische Zuverlässigkeit
Die IFAN-Schnellverbindungs-PEX-Folienanpassungen werden durch ein strenger Produktions- und Inspektionsrahmen entwickelt. Von der Rohstoffanalyse bis zur Bearbeitung, der O-Ring-Integration, des Plattings und des Drucktests wird jede Komponente für die dimensionale Genauigkeit und die Verbindungsintegrität gesteuert. Die Armaturen sind für die Leistung unter hydraulischen Spannungs- und Temperaturschwankungen gebaut, wobei die durchläufigen Dichtungen beibehalten werden. Mit strukturierten Rückverfolgbarkeit und Kompatibilität über die globalen PEX-Rohrstandards liefert IFAN ein Produkt mit hohem speziellem Produkt für technisch anspruchsvolle Pipeline-Systeme.


